私たちは、新しい思考、新しいテクノロジー、新しい作業方法で常に自分自身を改善しようとしています。


繊細な航空宇宙部品を機械のテーブル上で慎重に積み上げるところを想像してみてください。突然、マイクロ秒単位の電源のちらつきにより、セットアップ全体が危険にさらされます。作業の確保が不十分だと加工精度が損なわれていませんか?適切なツールを選択することが常に重要です。しかし、多くの機械工は正しいクランプ方法を選択するのに苦労しています。従来の機械式バイスには確かにその役割があります。ただし、現代の製造では、障害物のないアクセスと歪みのないクランプが求められることがよくあります。
ここで、特殊な磁気ソリューションが活躍します。永続的なオプションは、エネルギーに依存しない独自の利点を提供します。また、厳しい運用制限もあります。この包括的なガイドでは、永久磁石固定具をいつ、どのように使用するかを正確に学習します。内部機構、理想的なアプリケーション、購入時の重要な考慮事項について説明します。この知識を活用すれば、情報に基づいた作業を現場に追加することができます。
電力不要: これらのデバイスは電力網から完全に独立して動作するため、本質的に安全です。当然、施設の停電の影響を受けません。
精密研磨加工に最適: これらは、高精度の表面研削、放電加工、および工具室での軽フライス加工のための業界標準ソリューションであり続けます。
低熱歪み: 電気コイルがなく、熱の発生はゼロです。これにより、熱膨張のリスクなしに厳密な寸法精度が保証されます。
磁化の管理: ワークピースを適切に消磁する方法を理解することは、このテクノロジーを実装する際の重要な運用要件です。
費用対効果が高く、メンテナンスの手間がかかりません: 内部電気部品や複雑なワイヤリング ハーネスを備えていないため、必要なメンテナンスを最小限に抑えながら動作寿命を延長できます。
最近の業界分析では、持続可能でエネルギーに依存しない製造への大規模な移行が浮き彫りになっています。機械工場は、施設のエネルギーコストの上昇と二酸化炭素排出量の厳しい義務に直面しています。その結果、継続的な電力供給なしで動作する機器が市場を支配しています。さらに、現代の航空宇宙および医療分野では、極めて高い熱安定性が求められます。熱を発生する電気コイルを作業台から排除することは、もはや単なる好みではありません。それは厳格な品質管理要件となっています。この傾向は、わずかな熱膨張でも部品の廃棄につながる精密仕上げ用の永久磁石クランプ技術に非常に有利です。
永久 磁石チャックは 、金属加工および製造環境において高度に特殊化された固定装置として機能します。その基本的な役割は、さまざまな機械加工プロセス中に鉄、炭素鋼、コバルト合金などの強磁性材料をしっかりと保持することです。従来のバイスは、部品の側面に物理的な締め付け圧力を加えます。対照的に、このツールは目に見えない磁束を利用して、ワークピースを精密研削面に対して完全に平らに引き寄せます。
コアコンポーネントは、ベース内に直接収容された一体化された磁性材料です。メーカーは通常、ネオジムや耐久性のあるアルニコ合金などの高強度希土類元素を使用します。これらの先進的な材料は、一定の強力で安定したフィールドを生成します。外部電源や大型の制御ユニットはまったく必要ありません。
従来の機械的クランプを置き換えることにより、機械工はワークピースに遮るもののない 5 面からのアクセスを得ることができます。オペレーターは上面と側面のプロファイルを連続的に加工できます。部品のクランプを解除したり、位置を変更したり、再クランプしたりするためにスピンドルを停止する必要はありません。このシームレスなワークフローにより、セットアップ時間の大幅な短縮と、全体的な製造スループットの目に見える増加がもたらされます。
この装置の信頼性を真に理解するには、内部のスライド機構を見てください。このユニットには 2 つの主要なアセンブリが備わっています。まず、磁石が詰め込まれた固定の底板です。 2 つ目は、ポール プレートと呼ばれる可動式上部グリッドです。このトップ プレートは、交互に配置されたスチール製のポールピースと、真鍮、エポキシ、またはステンレススチール製の非磁性セパレーターで構成されています。内部の磁気グリッドは、このトップ プレートの下で物理的に前後にスライドします。
操作は完全に磁束線の手動の位置合わせと位置ずれに依存します。
作動レバーをONの位置まで回転させます。独特の機械的なカタカタ音が感じられます。この内部シフトにより、永久磁石がトップ プレート上の強磁性鋼のポールピースと直接位置合わせされます。磁束線は強制的に上向きに移動します。それらは表面から出て、鋼製ワークピースを通過し、隣接する磁極部分に戻ります。この連続的なループにより、金属がテーブルにしっかりと効果的にロックされます。ハイエンドの産業用モデルは、この正確な原理を使用して、最大 160 N/cm² の保持力を日常的に提供します。
逆に、レバーを回転させて OFF 位置に戻すと、内部グリッドが再度移動します。磁石は非磁性セパレーターと整列します。磁束線はユニット自体のスチールボディ内で安全に短絡されます。表面磁場はゼロ近くまで低下します。完成したコンポーネントをテーブルから簡単にスライドさせることができます。
この物理的なレバーの作動がシステムを定義します。接続は電気リレーではなく機械的な動きに完全に依存しています。したがって、非常に信頼性が高いのです。ヒューズの切れ、ケーブルの切断、または複雑なコントロール パネルの誤動作を心配する必要はありません。ハンドルを簡単にしっかりと回転させるだけで、最大の下向き保持力が得られます。
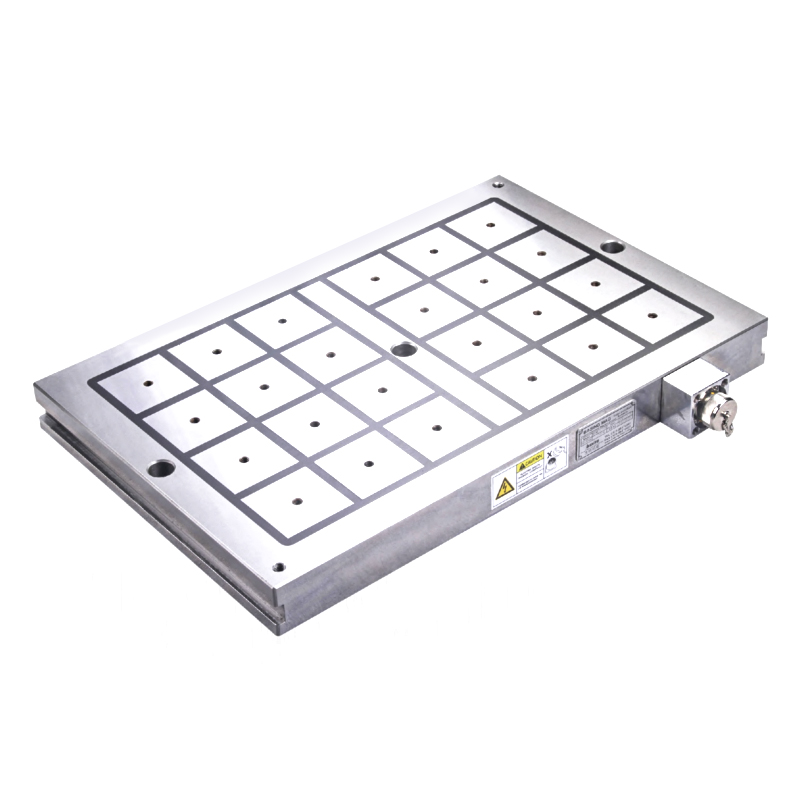
正しい固定方法の選択は、効率の傾向と特定の加工操作のバランスに大きく依存します。これらの治具は、非常に特殊な作業現場のシナリオで優れています。
この工具は、平面のゴールドスタンダードとして広く認められています 研削。研磨操作は、極度の平坦度、厳しい寸法公差、鏡面仕上げを達成することを目的としています。機械的なクランプでは、必然的に局所的な応力が生じます。薄いプレートや繊細なプレートがわずかに反る原因となります。これらのクランプを放すと、材料は跳ね返ります。これでは、苦労して勝ち取った平坦性が即座に台無しになります。磁気ベースは、接触領域全体に均一な下向きの圧力を加えます。機械的な歪みを完全に排除します。さらに、防水性により、湿式グラインダーに典型的な大量の浸水クーラント環境に最適です。
これらのデバイスは、積極的な買い占めには適していません。ただし、軽度から中度のフライス加工タスクには非常に効果的です。正面フライス加工、精密なプロファイル切断、穴あけ加工を正常に実行できます。重要なのは、切削抵抗が横方向の摩擦限界を超えないようにすることです。経験豊富な機械工は、磁石の横に固体のサイドストップやブロッキングブロックを頻繁に使用します。これにより、超硬エンドミルによって発生する横方向のせん断力によってワークピースが滑るのを防ぎます。この特別なセットアップにより、中量生産の実行中に超高速の部品交換が可能になります。
形彫りやワイヤー EDM 用途では、多くの場合、ブロックを誘電性流体に完全に浸す必要があります。このような水没環境に電動クランプ装置を導入するには、複雑な防水処理が必要です。また、本質的な危険リスクも伴います。常設システムには配線や通電回路がまったく含まれていません。これらは、誘電性流体に安全に無期限に浸漬できます。これらは、繊細な火花浸食プロセスを決して妨げない、堅固で干渉のない保持力を提供します。
このテクノロジーを日常のワークフローに導入すると、従来の機械式バイスや電磁代替バイスの両方に比べて、明確で測定可能な利点が得られます。
産業環境では、オペレーターの安全がすべてのセットアップに影響します。の最も重要な利点 永久磁石 は、そのフェールセーフな性質です。物理的な希土類材料はフィールドを生成します。グリップは建物の電力網から完全に独立しています。激しい嵐によって工場の電源が遮断された場合、電磁システムが即座に部品を落下させます。これにより、スピンドルやオペレータに致命的な損傷が生じる可能性があります。まったく対照的に、恒久的なセットアップでは完全な保持力が無期限に維持されます。重いブロックは手動で解放されるまで安全に固定されたままになります。
精密機械加工では、1000 分の 1 インチ単位で測定される公差が頻繁に扱われます。電磁ユニットは内部の銅コイルを使用します。これらのコイルは、電流が流れると自然に熱を発生します。この熱エネルギーはワークピースに直接伝わり、切断中に金属がわずかに膨張します。部品が検査ベンチ上で冷えて収縮すると、寸法の不正確さが現れます。永久モデルは厳密に室温で動作します。発熱がゼロで、熱歪みを完全に排除します。
これらのユニットは完全に自己完結型です。外部のコントロールボックス、直流電源、繊細なワイヤーハーネスは必要ありません。インストールは信じられないほど簡単です。ベースをマシンテーブルの T スロットにボルトまたはトークランプで固定するだけです。テザリングがないため、優れた携帯性が実現します。品質検査員はチャックのボルトを簡単に外し、ガントリークレーンで持ち上げて、三次元測定機に直接運ぶことができます。ワークピースを決して解放しないため、重要なデータム参照は完全にそのまま残ります。
これらのツールには多くの利点がありますが、万能の解決策ではありません。物理的制限を理解することは、部品の廃棄を防ぎ、安全な作業環境を維持するために重要です。
主な制限は最大保持しきい値です。これは固定されており、人為的に増やすことはできません。重切削の荒加工や積極的な正面フライス加工では、切削工具に大きな横方向のせん断力と揚力がかかります。これらの激しい力が下向きの磁力による摩擦抵抗を超えると、ワークピースが滑ります。筐体から飛び出す危険性があります。材料除去率を高めるには、頑丈な機械バイスまたは特殊な油圧クランプが必須です。
基本物理学によって決定される、磁気 ワークホールディングは 強磁性材料に厳密に限定されます。炭素鋼、鋳鉄、マルテンサイトステンレス鋼で優れた性能を発揮します。しかし、非磁性ストックの確保には全く役に立ちません。アルミニウム、真鍮、銅、チタン、プラスチック、および 304 や 316 などのオーステナイト系ステンレス鋼には耐えられません。これらの材料を機械加工するには、真空テーブル、機械的治具、または最新の接着ソリューションが必要です。
保持力は、トッププレートとワークピースの底部との緊密な接触に大きく依存します。磁束はエアギャップに遭遇した瞬間に指数関数的に低下します。底面が粗かったり、スケールが大きかったり、ひどく歪んでいたりする未加工の鋳造品は、同一平面上に収まりません。これらの微細な空隙は磁気回路を著しく遮断します。これにより、有効なグリップ力が大幅に低下します。これらのデバイスは、比較的平坦で滑らかな位置決め面をすでに備えているストック上で最高のパフォーマンスを発揮します。
十分な情報に基づいて購入を決定するには、永久バリアントを電磁システムと直接比較してください。ここでは、重要な違いを詳しく説明します。
特徴 | 永磁チャック | 電磁チャック |
|---|---|---|
電源 | 手動レバー作動。電力はゼロです。 | 継続的な DC 電力が必要です。 |
停電時の安全性 | フェイルセーフ。完全なグリップを無期限に維持します。 | 停電するとすぐに部品が落下します。 |
熱歪み | 発熱ゼロ。高精度に最適です。 | コイルは熱を発生し、部品がわずかに膨張します。 |
保持力制御 | バイナリ。完全にオンまたは完全にオフのいずれかです。 | 変数。シムの反り具合をストックに合わせて引っ張り調整が可能です。 |
オートメーションの互換性 | 貧しい。人間のオペレーターがレバーを引く必要があります。 | 素晴らしい。 CNC M コードとシームレスに統合します。 |
このクランプ スタイルに関連する一般的な現象は 残留磁気です。鋼鉄のブロックが局所的な強い磁場にさらされると、その内部の磁区が整列します。レバーをオフにして部品を取り外した後も、これらのドメインの一部は頑固に整列したままになります。完成した作品にはわずかな残留電荷が残ります。
この保持された電荷は、下流プロセスで非常にイライラする問題を引き起こします。磁化された部分が金属粉に対してスポンジの役割を果たします。研削くずや小さな切り粉を吸着します。この汚染により、最終組み立て中に相手コンポーネントの早期摩耗が発生します。ダイヤルインジケーターなどの精密な測定器に重大な干渉を与えます。また、アークブローが不安定になり、その後の TIG 溶接作業が中断される可能性があります。
標準的な産業ソリューションは非常にシンプルです。消磁器を使用してください。定盤または通過トンネル構成で利用できるこれらの装置は、ワークピースを急速に交流し、徐々に減衰する交流磁場にさらします。部品を消磁器にスムーズに通過させると、鋼鉄内の整列した領域が乱れます。これにより、コンポーネントが完全にニュートラルな状態に効果的に戻ります。
正しいユニットを選択するには、日常の特定の加工パラメータを注意深く評価する必要があります。価格に基づいて盲目的に購入しないでください。これらの技術仕様を通常の在庫に合わせてください。
磁極ピッチは、鋼鉄磁極片と上面の非磁性セパレータの間の測定された距離を指します。これは、磁場が部品にどれだけ深く浸透するかを決定します。
次の場合は、1.5mm ~ 2mm のような微細なポール ピッチを選択してください。 一般的なワークピースが厚さ 5mm 未満の薄板、または非常に小さなコンポーネントです。細いポールがしっかりと組み合わされています。結果として生じる磁束線は浅いですが、表面に信じられないほど集中しています。これにより、場が薄い部分を完全に通過し、上空の保持エネルギーが無駄になることが防止されます。
以下の場合には、標準または粗いポール ピッチ (5mm ~ 8mm など) を選択してください。 厚く、大きく、重いブロックを加工している場合。幅の広いスチールポールは、磁束線がループバックする前に材料のさらに深くまで到達することを強制します。この深い貫通により、重量のある在庫に対して最大限の安全性が提供されます。
定格保持力については、メーカーの技術データシートを必ず確認してください。通常、平方センチメートルあたりのニュートンで測定されます。研削用に設計された高品質の工業用ユニットは、100 ~ 160 N/cm² の保持力を自信を持って提供する必要があります。この測定基準が、意図した最も重い機械加工操作によって生成される横方向の切削抵抗を確実に超えていることを確認してください。
内部構造の精度が重要です。希土類元素のグレードとトップ プレートのエポキシ シーリングの完全性が、機器の寿命を左右します。信頼できるメーカーから購入すると、時間が経っても内部のスライド機構が固着することがなくなります。ユニットは、過酷な合成冷却剤に何年もさらされても、完全な防水性を保ちます。
永久磁石チャックは、現代の機械工場にとって、信頼性が高く、本質的に安全で、完全に熱のないクランプ ソリューションを代表します。精密な平面研削、複雑な EDM 作業、および工具室での軽いフライス加工に最適です。高馬力のホギング作業用の頑丈な機械バイスを完全に置き換えることはできません。しかし、歪みのない仕上げや迅速な部品交換には依然として不可欠なツールです。時間をかけて、具体的な日常の加工ニーズ、ワークピースのサイズ、ワークフローのボトルネックを評価してください。適切な磁気保持ツールを選択すると、セットアップ時間が大幅に短縮され、ワークショップの効率が向上します。仕事保持戦略をアップグレードする準備はできていますか? Shine Magnetics にアクセスして、高品質で精密に設計された磁気チャックを探索し、今すぐ製造能力を高めてください。
ネオジムなどの高級永久磁石を使用しており、焼損や劣化の原因となる電気部品がまったく含まれていないため、何十年も簡単に使用できます。通常の動作条件下では、10 ~ 20 年の寿命にわたって磁性が失われるのは、ほとんど目に見えないごくわずかな部分だけです。
はい、絶対に。これらのユニットは完全に密閉され、防水設計になっています。これにより、湿式研削およびフライス加工作業中に大量のフラッド液体冷却剤を使用しても完全に安全になります。内部腐食や電気的ショートの危険はありません。
高品質の工業用磁気チャックは通常、100 N/cm² ~ 160 N/cm² の範囲の保持力を生成します。正確な力は、内部磁石のグレード、極ピッチ設計、保持されるワークの表面接触品質に大きく依存します。
永磁チャックは、通常の工場条件下では磁性を失うことはほとんどありません。ただし、チャックを磁石のキュリー点を超える極端な温度にさらしたり、激しい物理的衝撃にさらしたりすると、内部の磁区に永久的な損傷が生じ、保持力が低下する可能性があります。
これは鋼の特定の冶金等級に完全に依存します。マルテンサイト系およびフェライト系ステンレス鋼は強磁性が高く、保持力が非常に優れています。ただし、一般的な 304 グレードや 316 グレードのようなオーステナイト系ステンレス鋼は、一般に非磁性です。磁束によって安全に固定することはできません。
局所的な磁場は主に、スピンドル内の切削工具ではなく、その上にある鋼製ワークピースを磁化します。ただし、高速度鋼や超硬工具が磁化されたワークピースに直接長時間接触すると、わずかな残留電荷を帯びる可能性があります。このツールを標準の消磁器上で実行すると、この小さな問題が簡単かつ即座に解決されます。


